Our Infrastructure
World-class facilities spanning 80,000+ sq. ft., equipped with cutting-edge technology to deliver premium quality agricultural products at scale.
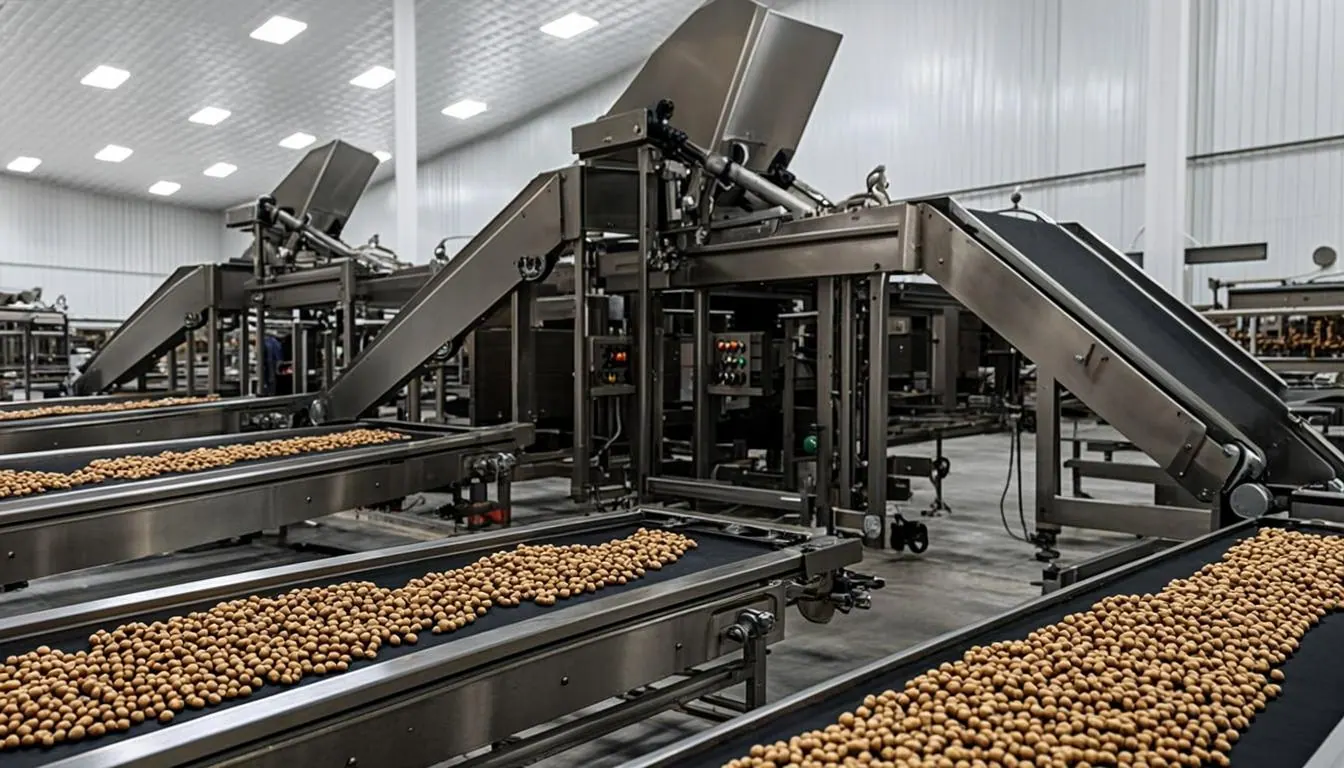
Manufacturing Unit
Our manufacturing unit spans over 50,000 sq. ft. and is equipped with modern processing lines capable of handling 200+ MT per day. Advanced sorting, grading, and polishing machines ensure consistent product quality across every batch.
- Multi-stage processing lines for pulses, spices & oilseeds
- Automated color sorting & grading machines
- 200+ MT daily processing capacity
- Separate lines for organic & conventional products
- Climate-controlled processing zones
- Dedicated lines for allergen-free processing
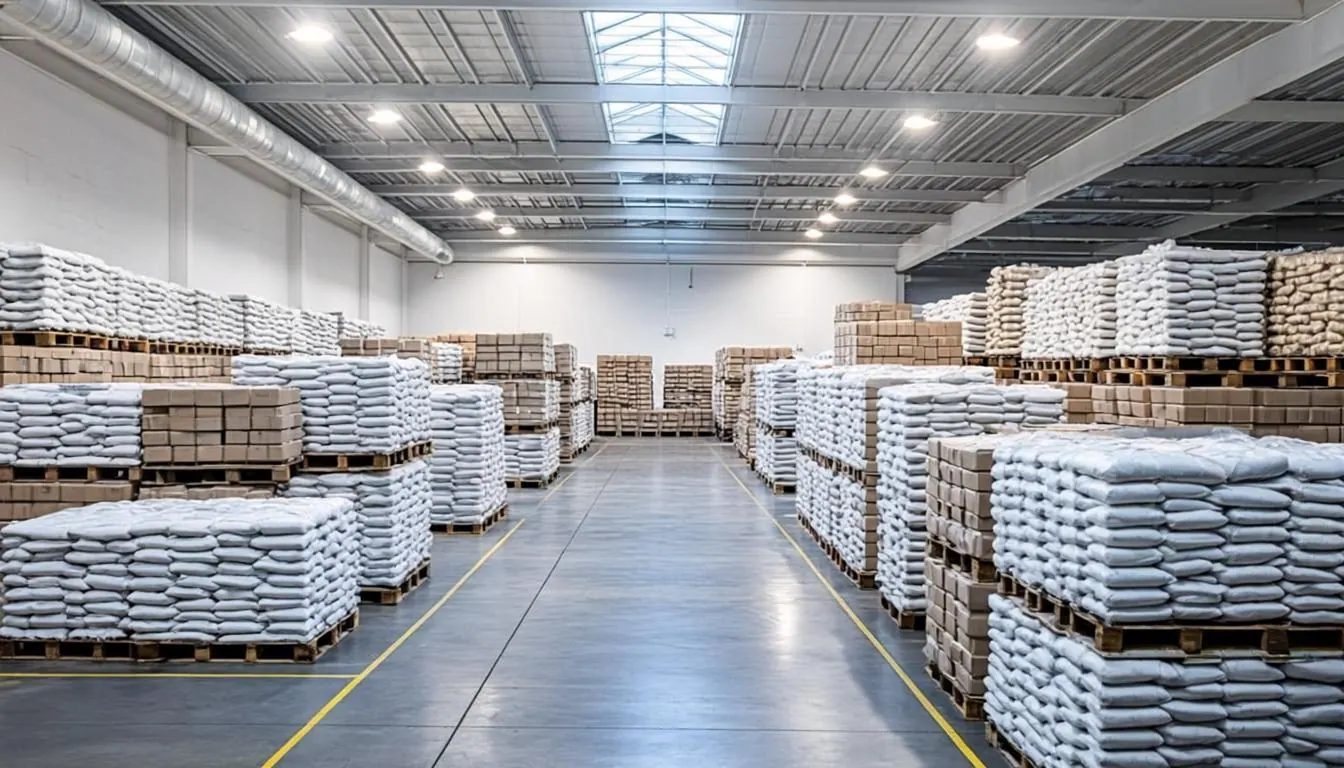
Warehousing
Our warehousing facilities cover 30,000 sq. ft. with dedicated zones for different product categories. Temperature and humidity monitoring systems ensure optimal storage conditions, preserving product quality from receipt to shipment.
- 30,000 sq. ft. storage capacity
- Temperature & humidity monitoring 24/7
- FIFO inventory management system
- Separate zones for organic products
- Pest control & fumigation protocols
- Real-time inventory tracking via ERP
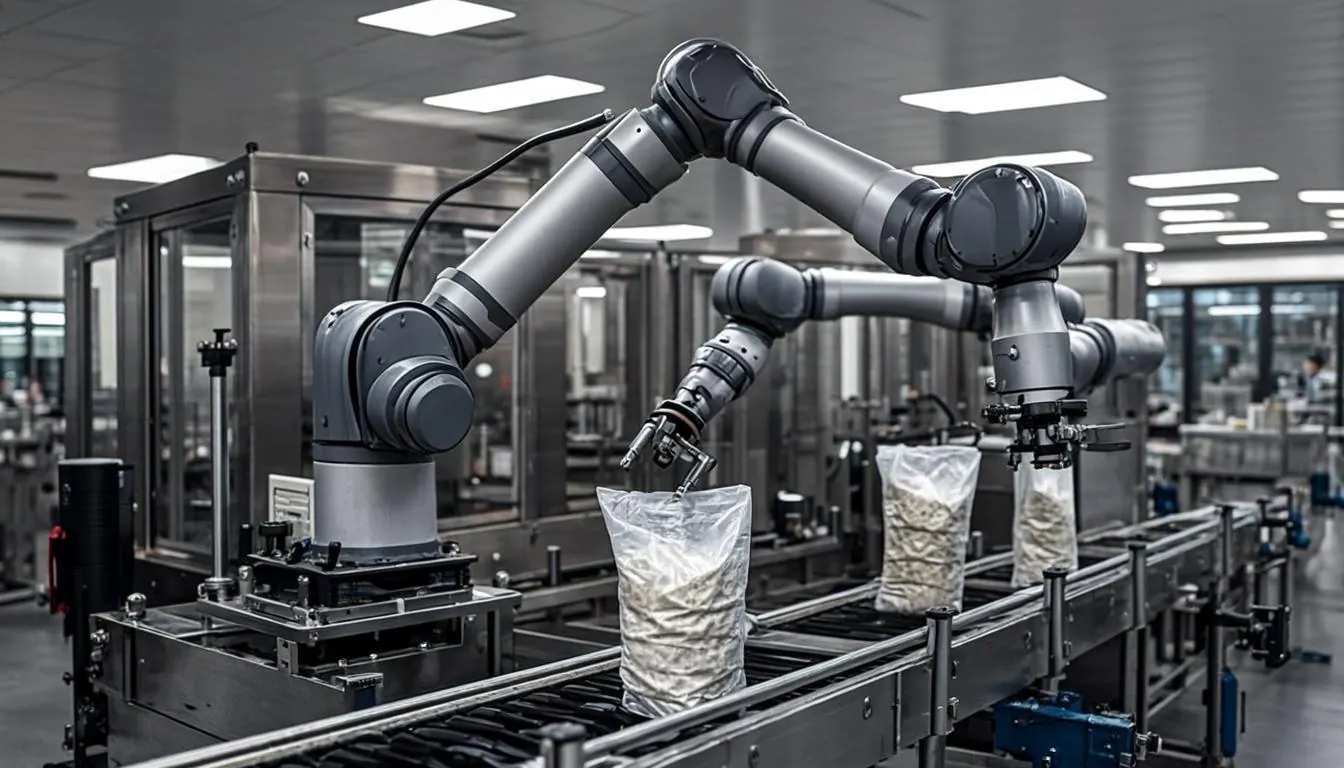
Packaging Unit
Our packaging unit offers both automated and semi-automated solutions for diverse packaging needs. From bulk jute bags to premium retail pouches, we deliver packaging that meets international standards and brand requirements.
- Automated form-fill-seal machines
- Custom private-label packaging
- Multi-weight options: 500g to 50kg
- Vacuum & nitrogen-flushed packaging
- Multi-language label printing
- Eco-friendly packaging options
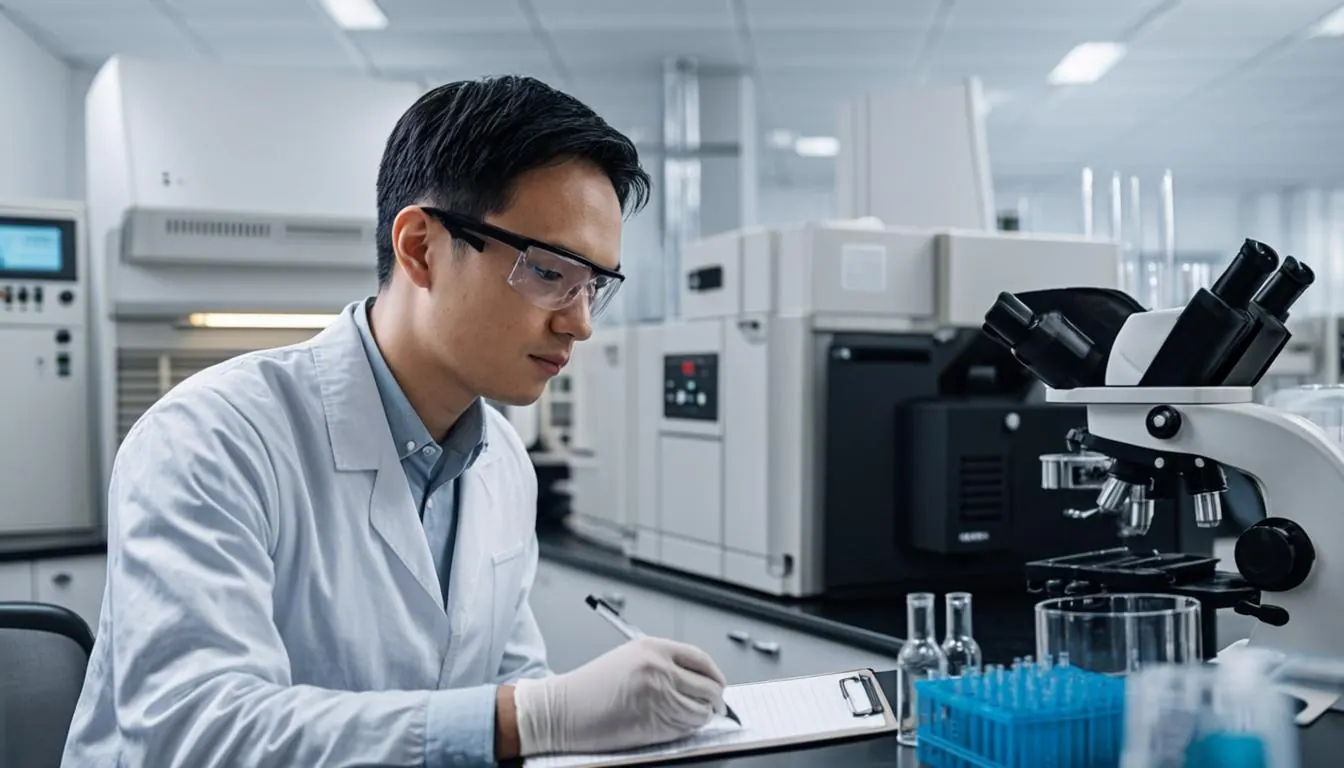
Quality Control Lab
Our in-house quality control laboratory is equipped with sophisticated testing instruments. Every batch undergoes rigorous multi-parameter testing to ensure compliance with international food safety standards.
- Moisture, purity & foreign matter analysis
- Microbiological testing capabilities
- Pesticide residue testing
- Heavy metal & mycotoxin screening
- Aflatoxin testing for groundnuts
- NABL-accredited third-party partnerships
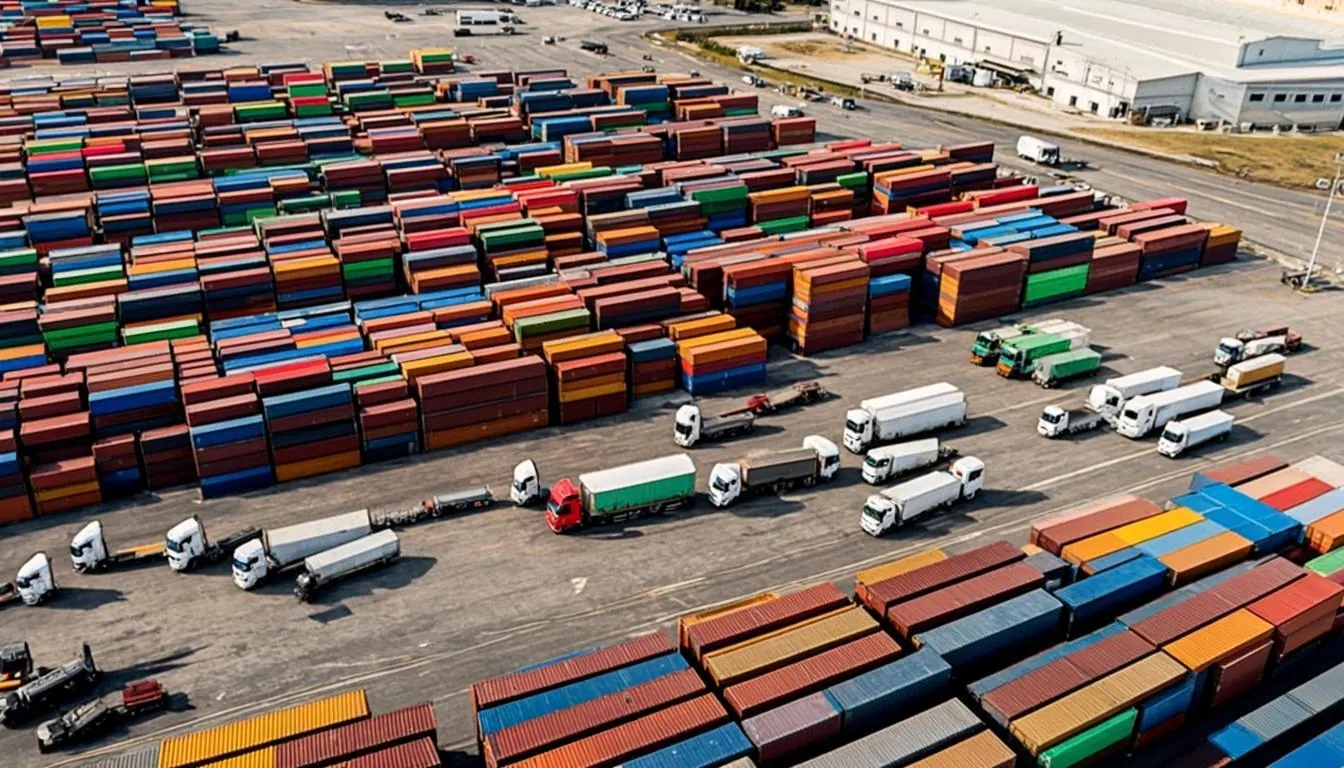
Logistics Hub
Our dedicated logistics hub manages end-to-end shipping operations with partnerships with leading shipping lines and freight forwarders. We handle both FCL and LCL shipments to any port worldwide.
- Container stuffing facility on-site
- Partnerships with 10+ shipping lines
- FOB, CIF & CFR delivery terms
- Customs documentation & clearance support
- Cold chain logistics for perishable items
- Real-time shipment tracking system
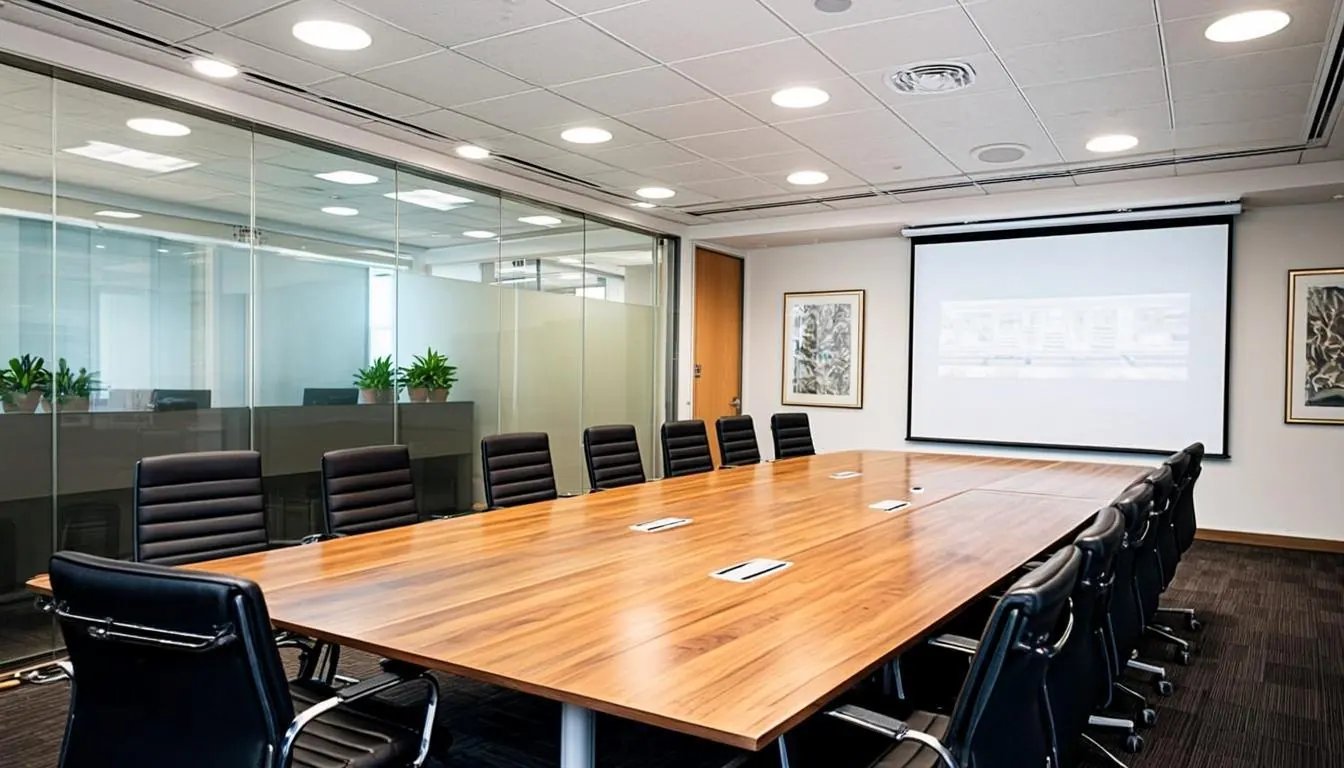
Administrative Office
Our modern administrative office houses a team of 100+ professionals managing operations, sales, quality assurance, and logistics. Fully digitized processes ensure efficiency and transparency in every transaction.
- Dedicated export documentation team
- ERP system for end-to-end operations
- Multi-lingual customer support
- Digital order tracking portal
- Video conferencing for client meetings
- Dedicated key account managers
Infrastructure at a Glance
Total Facility Area
Processing Capacity
Processing Lines
Team Members
Quality Parameters
Packaging Types
Schedule a Facility Tour
Visit our state-of-the-art facility in Ahmedabad, Gujarat, and see our infrastructure and quality processes firsthand.